Un acquirente scrive una specifica per una catena di vendita al dettaglio: buste "biodegradabili", 30 micron, carico minimo 12 kg, stampa in quadricromia. Citazione di tre fornitori. Tutti e tre i campioni spediti superano il test di caduta e il test di tenuta. Venti mesi dopo, una delle tre consegne viene respinta al cancello di un impianto di compostaggio industriale e il rivenditore deve ritirare una tiratura di imballaggio che non reca più una valida dichiarazione ambientale.
Niente in quella storia è esotico. Succede perché “biodegradabile” è una parola, mentre “compostabile” è una specifica con annessi numeri. Il divario tra i due è il punto in cui si perde la maggior parte del denaro in questa categoria, ed è un divario che una specifica di acquisto ben scritta può colmare in un unico paragrafo.
Ogni materiale compostabile è biodegradabile, ma non è vero il contrario e la differenza non è accademica. Compostabile significa che il materiale è stato testato rispetto a uno standard che fissa quattro cose contemporaneamente: l'ambiente in cui si decompone, il tempo impiegato, quanto completamente si disintegra fisicamente e quali residui lascia alle piante e agli organismi del suolo. Biodegradabile significa solo che i microrganismi possono eventualmente metabolizzare il materiale in alcune condizioni. Nessun limite di tempo, nessun ambiente, nessun limite di residui.
La conseguenza pratica si trova sul banco di ricevimento, non nella brochure di marketing. Un articolo compostabile certificato può essere accettato da un impianto di compostaggio industriale che già raccoglie i rifiuti alimentari. Un articolo semplicemente “biodegradabile” potrebbe non essere accettato da nessuna parte, perché nessun operatore della struttura può prevedere quando scomparirà o cosa lascerà nel compost finito che sta cercando di vendere ad agricoltori e paesaggisti.
Quindi la prima decisione in ogni approvvigionamento non è quale polimero acquistare. È il percorso di fine vita del prodotto dopo che il cliente ne ha finito. Se esiste un flusso di raccolta di sostanze organiche, specificare il compostabile certificato e denominare lo standard. Se non c’è, e l’obiettivo è semplicemente quello di ridurre le materie prime fossili, specificare il contenuto di origine biologica e trattarlo come una richiesta separata e non correlata. Mescolare i due in un unico ordine di acquisto è il modo più comune in cui gli acquirenti si ritrovano con un imballaggio che non possono difendere.
La biodegradazione viene misurata come mineralizzazione: la conversione del carbonio del materiale in anidride carbonica, monitorata mediante respirometria. Un recipiente di prova contiene il campione in un mezzo definito con un inoculo microbico definito e l'anidride carbonica rilasciata viene catturata e misurata nel tempo. Il risultato è espresso come percentuale del massimo teorico, solitamente rispetto a un materiale di riferimento come la cellulosa microcristallina che deve essa stessa raggiungere una soglia all'interno della stessa analisi.
Tre variabili decidono se un materiale passa e nessuna di esse è proprietà del solo materiale:
I metodi di prova pertinenti sono ben consolidati. Per il compostaggio industriale, ISO 14855 e ASTM D5338 sono i cavalli di battaglia, con EN 14046 come equivalente europeo. Per il suolo, ISO 17556. Per gli ambienti marini, ASTM D6691 e ISO 22404. In ogni caso la soglia di superamento è solitamente relativa, molto spesso il 90% della mineralizzazione raggiunta dal materiale di riferimento entro il periodo di prova, o una cifra assoluta come il 60% nei test di screening acquosi più semplici utilizzati per le sostanze chimiche.
Questo è il motivo per cui le affermazioni "biodegradabili" possono essere tecnicamente vere e allo stesso tempo commercialmente inutili. Un sacchetto di polietilene con un additivo di amido mostrerà una certa evoluzione di anidride carbonica nelle prime settimane, perché la frazione di amido viene consumata. La spina dorsale del polietilene rimane, e rimane in frammenti. Diverse giurisdizioni hanno già agito in merito: gli additivi oxo-degradabili e frammentati sono stati limitati nell’Unione Europea dal 2021 ai sensi della Direttiva sulla plastica monouso, e restrizioni simili esistono o sono in discussione in altri mercati. Quando le prove fornite da un fornitore sono una curva di perdita di peso piuttosto che una curva di mineralizzazione, trattatela come un segnale di allarme.
Gli standard di compostabilità industriale come EN 13432, ASTM D6400, ISO 17088 e AS 4736 sono costruiti come un pacchetto. Superare un test non è sufficiente; il materiale deve eliminarli tutti e i test vengono eseguiti sull'articolo finito, non sul pellet di resina.
Il materiale deve essere caratterizzato per metalli pesanti e altri elementi regolamentati e deve soddisfare una soglia minima di contenuto organico, in genere almeno il 50% di materia organica in peso secco. Gli "altri" costituenti non organici sono limitati, comunemente a circa l'1% del peso secco del prodotto, con limiti più severi su ogni singolo costituente. I limiti illustrativi per i metalli pesanti nella EN 13432 includono 150 mg/kg di zinco, 50 mg/kg di piombo e rame, 25 mg/kg di nichel e 0,5 mg/kg di cadmio e mercurio. Questi limiti sono il motivo per cui inchiostri, adesivi, pigmenti e coadiuvanti tecnologici sono importanti: una pellicola perfettamente compostabile stampata con un pigmento di metalli pesanti non è un prodotto compostabile.
Dopo un periodo definito in un ambiente di compostaggio controllato, solitamente 12 settimane, almeno il 90% della massa secca originale del materiale deve passare attraverso un setaccio da 2 mm. Questo è un test fisico ed è quello che più spesso fallisce per gli articoli spessi, rigidi o pesantemente laminati. Una pellicola da 15 micron si disintegra facilmente; un vassoio stampato ad iniezione da 900 micron con una sezione di parete densa e una nervatura di irrigidimento potrebbe non esserlo, anche se il polimero stesso si biodegrada bene.
Il test di mineralizzazione sopra descritto, solitamente raggiunge una soglia relativa del 90% entro 180 giorni a temperature termofile. Questo passaggio è dove le miscele vengono vinte o perse. Una miscela composta per il 50% da acido polilattico e per il 50% da polibutilene adipato tereftalato può passare intera perché entrambe le frazioni si mineralizzano in una finestra industriale; la stessa miscela con il 20% di un compatibilizzante non biodegradabile potrebbe non esserlo.
Il compost finito del test deve supportare la crescita delle piante. La pratica standard prevede un test sulla germinazione delle piante e sulla biomassa, un test sui lombrichi e spesso un controllo della tossicità acquatica con la dafnia. In pratica, il tasso di germinazione e la biomassa vegetale nel compost di prova devono essere almeno il 90% del controllo in bianco. Questo è il test che rileva gli additivi con buoni profili di biodegradabilità ma residui problematici, ed è il test che protegge il prodotto del produttore di compost, ed è proprio per questo che gli operatori dell'impianto se ne prendono cura.
Gli schemi di certificazione del compost domestico, come i programmi del logo dei semi in Europa e Australia, testano a temperatura ambiente, tipicamente 20–30 °C, per un periodo molto più lungo, spesso 12 mesi, e richiedono che il materiale venga maneggiato e rivoltato da un capofamiglia non addestrato. Standard come AS 5810 e NF T51-800 descrivono questo ambiente. Un materiale può essere compostabile industrialmente e fallire nel compostaggio domestico, mentre il contrario è meno comune ma possibile. Se il tuo cliente metterà l'imballaggio in un contenitore per il compost da giardino, il certificato industriale non copre tale affermazione.
La tabella seguente riassume il comportamento delle dichiarazioni comuni quando incontrano un flusso di rifiuti reale. È volutamente schietto, perché sono le differenze a causare le controversie.
| Richiedi | Ciò che effettivamente afferma | L'orario è fisso? | L'ambiente è fisso? | Base di prova tipica | Dove realisticamente va a finire |
|---|---|---|---|---|---|
| Biodegradabile | I microrganismi possono metabolizzare il materiale in alcune condizioni | No | No | Test di screening come ISO 14851/14852 o dati dei fornitori | Imprevedibile; spesso discarica o rifiuti, dove il degrado può essere molto lento |
| Compostabile (industriale) | Pacchetto completo: chimica, disintegrazione, mineralizzazione, ecotossicità | Sì, in genere 12 settimane di disintegrazione e 180 giorni di mineralizzazione | Sì, condizioni di compostaggio termofilo | EN 13432, ASTM D6400, ISO 17088, AS 4736 | Compostaggio industriale o digestione anaerobica con scarti alimentari |
| Compostabile in casa | Stesso pacchetto, ma verificato alle condizioni ambientali del giardino | Sì, spesso fino a 12 mesi | Sì, temperatura ambiente e gestione della casa | AS 5810, NF T51-800 e schemi di certificazione equivalenti | Mucchio di compost nel cortile, schema di compost comunitario |
| Suolo biodegradabile | Biodegradazione verificata nel suolo, finalizzata all'uso agricolo | Sì, generalmente definito in base allo standard, spesso lungo | Sì, terreno a temperatura e umidità definite | ISO 17556, EN 17033 per teli da pacciamatura | Arato nel campo, non è richiesta alcuna raccolta |
| A base biologica | Una quota dichiarata del carbonio proviene da piante vissute di recente | Non applicabile | Non applicabile | Metodi al radiocarbonio EN 16640, EN 16785, ASTM D6866 | Qualunque sia il percorso del polimero di base: riciclaggio, incenerimento o discarica |
| Oxo-degradabile | Gli additivi accelerano la frammentazione, non la mineralizzazione | Non applicabile | Non applicabile | Nessuno standard di compostabilità riconosciuto; limitato in diversi mercati | Frammenti e microplastiche; sempre più vietato |
La confusione più persistente in questo mercato riguarda il fatto che “a base biologica” e “biodegradabile” siano la stessa proprietà. Sono indipendenti. Bio-based descrive l'origine del carbonio nella molecola; biodegradabile descrive cosa fanno i microrganismi dopo lo smaltimento. Tracciateli su due assi e otterrete quattro quadranti, tutti commercialmente reali.
Esistono due famiglie di misurazioni. I metodi al radiocarbonio come ASTM D6866 e EN 16640 determinano la quota di carbonio biologicamente recente misurando il contenuto di carbonio-14. La EN 16785 offre un approccio alternativo basato sulla composizione elementare e sul bilancio di massa. Quando un fornitore dichiara un valore relativo al contenuto di origine biologica, chiedere quale metodo è stato utilizzato, se il valore si riferisce al polimero o all'articolo finito e se si tratta di una media su un periodo di produzione o su un lotto specifico.
Per gli acquirenti che necessitano di contenuti di origine biologica senza modificare le apparecchiature di trasformazione, le resine di origine biologica drop-in sono la risposta abituale. I gradi che compongono l’amido in supporti di polietilene o polipropilene mantengono il comportamento di fusione, la finestra di lavorazione e la compatibilità di riciclaggio del polimero di base, aumentando al tempo stesso la quota di carbonio rinnovabile e spesso riducendo la densità. Si tratta di materiali a base biologica nel senso letterale e misurabile. Non sono compostabili e nessun fornitore dovrebbe presentarli come tali. Il motivo per cui questo è importante dal punto di vista commerciale è che una resina a base biologica può essere utilizzata su linee di film soffiato o di iniezione esistenti senza riqualificazione, che spesso fa la differenza tra un progetto che inizia questo trimestre e uno che inizia il prossimo anno.
I materiali compostabili costano di più per chilogrammo rispetto alle poliolefine convenzionali e di solito hanno finestre di lavorazione più ristrette. Pagare per loro ha senso solo laddove il percorso di fine vita è reale. In pratica, le applicazioni credibili si raggruppano in poche situazioni.
Ciò che non funziona è un prodotto compostabile utilizzato dove non esiste alcuna raccolta di prodotti organici. In una discarica, l’assenza di ossigeno fa sì che anche un sacchetto compostabile certificato si degradi estremamente lentamente e possa generare metano nel processo. In un flusso di riciclaggio meccanico, il poliestere compostabile contamina il polietilene riciclato e ne degrada le proprietà meccaniche. Entrambi i risultati sono peggiori di un prodotto convenzionale adeguatamente riciclato. Il ruolo delle pellicole completamente biodegradabili nell'economia verde più ampia dipende dalla presenza di infrastrutture di raccolta e questo vale la pena verificarlo con l'appaltatore di rifiuti del cliente prima di effettuare il primo ordine.
Pochissimi prodotti compostabili sono realizzati con un unico polimero. La maggior parte sono miscele ingegnerizzate e la comprensione di quale componente fa ciò rende le conversazioni sulle specifiche molto più produttive, in particolare quando un fornitore offre "materiali speciali" per applicazioni specifiche anziché una qualità generica.
 Poliestere PBAT personalizzato completamente biodegradabile per imballaggi flessibili Un grado PBAT personalizzabile con flessibilità, resistenza al calore, resistenza e trasparenza, utile per sacchetti, pellicole e imballaggi biodegradabili a contatto con gli alimenti. Visualizza il prodotto →
Prodotto facendo fermentare l'amido in acido lattico e polimerizzandolo. È rigido, trasparente e stampabile, con una temperatura di transizione vetrosa intorno ai 55–60 °C, che è anche il suo principale punto debole: il PLA si ammorbidisce nelle applicazioni a caldo e necessita della tecnologia di nucleazione o cristallizzazione per mantenere la sua forma nel coperchio di una bevanda calda. Si biodegrada facilmente in condizioni di compostaggio industriale ma molto lentamente a temperatura ambiente, motivo per cui il PLA da solo di solito non soddisfa i criteri del compost domestico. Il PLA assorbe l'umidità e deve essere essiccato prima dell'estrusione, in genere al di sotto di poche centinaia di parti per milione, altrimenti si idrolizzerà nel cilindro.
Un copoliestere casuale che si comporta come una plastica morbida e resistente anziché rigida. La resistenza alla trazione è moderata, spesso nell'ordine delle decine di megapascal, ma l'allungamento a rottura è spesso superiore al 500%, il che è ciò che rende possibile la pellicola soffiata sottile. Sigilla a basse temperature, è compatibile con amido e PLA nelle miscele e biodegrada nel compostaggio industriale. Costituisce la tipica struttura portante delle borse della spesa compostabili, dei contenitori per caddy e dei film per pacciamatura. La sua densità, intorno a 1,25 g/cm³, è un punto che gli acquirenti abitualmente sottovalutano quando confrontano i costi, ed è discusso di seguito.
Il polibutilene succinato e i suoi copolimeri tereftalato si collocano tra il PBAT e il PLA nel comportamento. Offrono un modulo più elevato e una migliore resistenza al calore rispetto al PBAT, con punti di fusione in un intervallo utile di lavorazione, e vengono scelti laddove un film necessita di maggiore rigidità, migliore stabilità dimensionale o una temperatura di servizio più elevata rispetto a quella che una miscela PBAT pura può fornire. La biodegradazione tende ad essere più lenta del PBAT nelle stesse condizioni, quindi il rapporto di miscelazione è importante quando è in gioco un certificato.
I poliidrossialcanoati sono prodotti mediante fermentazione microbica anziché polimerizzazione chimica, il che li rende completamente di origine biologica e conferisce ad alcuni gradi la rara capacità di biodegradarsi in ambienti ambientali e marini. Sono anche i più costosi e i più delicati da lavorare, con finestre di temperatura ristrette e una tendenza ad attaccarsi alle attrezzature. In pratica vengono utilizzati in percentuali modeste per accelerare il degrado o per sostenere le richieste di compostabilità domestica, piuttosto che come fase maggioritaria di una pellicola di base.
L’amido è economico, rinnovabile e si biodegrada rapidamente. Assorbe anche l'umidità e perde resistenza meccanica, quindi viene solitamente composto in una forma termoplastica e miscelato a livelli che bilanciano il costo con le prestazioni. Compatibilizzanti, estensori di catena, agenti nucleanti e plastificanti fanno funzionare la miscela e ognuno di essi diventa parte del test di ecotossicità. Una modifica alla formulazione che fa risparmiare il 2% sul costo della resina può invalidare un certificato, quindi qualsiasi modifica al pacchetto di additivi dovrebbe comportare un nuovo test, non una nota in un file.
La maggior parte dei risultati scadenti in questa categoria sono riconducibili a un brief ambiguo. La specifica seguente è lunga, ma ogni riga esiste perché ha causato un errore da qualche parte. Gli acquirenti che lo inviano di solito ricevono preventivi comparabili, e questo è il punto.
Si noti che solo le prime due righe riguardano le affermazioni ambientali. Il resto è ordinaria ingegneria dell'imballaggio. Questa è la proporzione corretta, perché un prodotto compostabile che fallisce sul campo non è un prodotto ambientale, è un ordine restituito. Se desideri una seconda opinione su una bozza di specifica prima di inviarla, il percorso più veloce è solitamente inviare la bozza di specifica al nostro team tecnico e lasciare che la correggano rispetto ai gradi effettivamente esistenti in produzione.
Alcuni di questi sono disonesti, ma la maggior parte è semplicemente sciatta, e quelli sciatti sono più comuni e più difficili da individuare.
Prodotti diversi falliscono in modi diversi. Queste note riflettono i parametri che più spesso causano un reso, un reclamo o uno smarrimento del certificato.
La capacità di carico è il primo requisito, in genere da dieci a quindici chilogrammi per una borsa da spesa, con uno spessore compreso tra venti e quaranta micron a seconda della miscela. Controlla la forza della sigillatura e la resistenza al blocco del rotolo, perché le pellicole compostabili possono essere più appiccicose del polietilene. La stampa deve essere controllata per l'ecotossicità se la borsa riporta un logo di compostabilità.
Borse per la spesa personalizzate per supermercati completamente biodegradabili per la vendita al dettaglio e l'imballaggio alimentare Borse per la spesa personalizzate in PBAT, PLA e amido con resistenza al carico e opzioni con imboccatura piatta o cerniera per imballaggi alimentari e di vendita al dettaglio. Visualizza il prodotto → Questi richiedono resistenza alla perforazione e una tenuta affidabile in caso di carichi pesanti e bagnati, oltre a una vestibilità che non scivoli via dal bordo del contenitore. Le costruzioni a bocca piatta e con coulisse si comportano diversamente sulle linee di riempimento ed esistono gradi con elevata resistenza alla tenuta specificatamente per prevenire perdite. Un sacchetto che non funziona nel cestino della cucina non verrà utilizzato due volte, per quanto buono sia il suo certificato.
Calibri molto sottili, spesso da dieci a quindici micron, con resistenza alla trazione sufficiente per sopravvivere allo strappo da un rotolo e resistenza alla perforazione sufficiente per il compito. La certificazione della compostabilità domestica è un elemento di differenziazione significativo in questo caso, perché una parte degli acquirenti metterà davvero il sacchetto in una compostiera da giardino. I gradi leggeri sono comuni e la tolleranza dello spessore è più importante che in qualsiasi altra applicazione di pellicola perché l'intera proposta di valore è che c'è meno materiale.
Questi sono stampati a iniezione o termoformati e la resistenza al calore è il fallimento ricorrente. Una forchetta deve sopravvivere al cibo caldo e alle temperature adiacenti alla lavastoviglie di un bancone da asporto; una cannuccia deve sopravvivere a una bevanda calda, che è esattamente il punto in cui il PLA standard fatica. I gradi nucleati o cristallizzati, o le miscele con poliesteri a punto di fusione più elevato, estendono la finestra di servizio. Il test di rottura, la rigidità e la sensazione al tatto sono criteri di acquisto che una scheda tecnica non può catturare, quindi la valutazione del campione in condizioni alimentari reali è essenziale.
La trasmissione del vapore acqueo e la resistenza al grasso determinano la scelta della qualità. Esistono gradi impermeabili e resistenti all'olio per alimenti oleosi e umidi, dove una pellicola standard perderebbe resistenza o consentirebbe il passaggio del grasso. È necessario dichiarare i limiti di migrazione complessivi, le condizioni di riempimento a caldo e l’uso delle microonde, e la dichiarazione di conformità dovrebbe indicare i tipi di alimenti e le condizioni di contatto che copre.
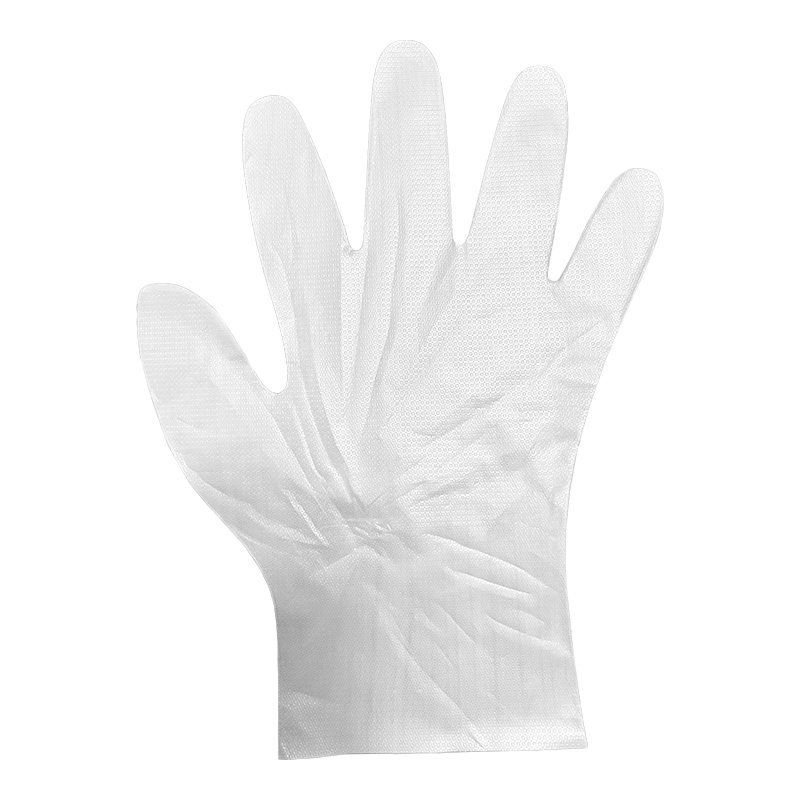 BIO/M-2206 Materiale biodegradabile a contatto con gli alimenti, impermeabile e resistente agli oli Un materiale biodegradabile adatto al contatto alimentare con prestazioni impermeabili e resistenti all'olio per contenitori per il pranzo, stoviglie e sacchetti per l'imballaggio degli alimenti. Visualizza il prodotto →
La pellicola agricola viene giudicata in base a uno standard diverso, tipicamente la biodegradazione del suolo piuttosto che il compostaggio industriale, e in base alla funzione agronomica: deve sopravvivere alla posa delle macchine, trattenere il calore e l’umidità durante l’inizio della stagione, quindi rompersi secondo un programma che corrisponde al ciclo colturale in modo da non interferire con il raccolto o la semina successiva. Il tasso di degradazione viene regolato attraverso la formulazione e la specifica dovrebbe indicare la durata prevista del raccolto in giorni anziché solo lo spessore del film.
Dominano robustezza, stampabilità e prestazioni di impilatura. Calibri più spessi rallentano la disintegrazione, quindi una pellicola più spessa potrebbe richiedere un ambito di certificazione diverso. Laddove l’imballaggio protegge merci pesanti, la risposta onesta potrebbe essere che la compostabilità non è l’affermazione giusta e che un monomateriale riciclabile o una resina drop-in a base biologica è l’acquisto migliore.
Al di sotto dei quindici micron circa, i vincoli si spostano su robustezza, trasparenza e stabilità dimensionale. I gradi trasparenti ad elevata tenacità vengono utilizzati laddove il film deve rimanere trasparente, mentre i gradi non deformabili laddove il film viene convertito in piccoli liner e non deve arricciarsi o restringersi dopo la sigillatura. A questi spessori, piccole differenze nell'uniformità dello spessore si manifestano immediatamente come difetti di tenuta, quindi la tolleranza dello spessore rientra nel contratto, non in una conversazione.
Confrontare gli imballaggi compostabili e convenzionali sul prezzo al chilogrammo è fuorviante, e gli acquirenti che lo fanno tendono a rifiutare i buoni progetti per le ragioni sbagliate o ad approvare quelli cattivi.
I poliesteri compostabili hanno densità comprese tra 1,23 e 1,27 g/cm³, contro circa 0,91-0,96 g/cm³ per il polietilene. A parità di superficie e di spessore, la pellicola compostabile è più pesante del 30-35% circa. Se la resina costa due volte e mezza di più al chilogrammo, il costo per sacchetto è più vicino a tre volte e mezza, non a due e mezzo.
Le correzioni che contano sono la resa e il downgauging. La resa, espressa in metri quadrati per chilogrammo, è l'unità onesta per l'acquisto di film. Il downgauging è il modo in cui le miscele compostabili possono recuperare parte della differenza: una miscela più rigida può sostenere lo stesso carico con uno spessore inferiore rispetto a una più morbida e una resistenza alla trazione più elevata può consentire di ottenere un sacchetto più sottile con le stesse prestazioni. Eseguendo il confronto come costo per mille unità finite a parità di prestazioni, inclusi sigillatura, stampa, tasso di scarto e tempo di cambio formato, il quadro sarà solitamente più chiaro di quanto suggerisca il listino prezzi della resina.
Quindi aggiungi i costi che non compaiono sulla fattura della resina: tariffe di responsabilità estesa del produttore che sono sempre più modulate dalla riciclabilità e compostabilità, tasse sui rifiuti di imballaggio in plastica non riciclata in alcuni mercati e il valore commerciale di un reclamo che il tuo cliente può effettivamente dimostrare.
L’orientamento normativo è coerente nei principali mercati, anche laddove i dettagli differiscono. Tre tendenze influenzano direttamente le decisioni di acquisto.
L’implicazione pratica per gli acquirenti è che una richiesta dovrebbe essere legata a uno standard e a un ambito di certificazione, perché questo è ciò che i regolatori, gli operatori dei rifiuti e i clienti chiederanno. Il linguaggio del marketing non sopravviverà a un audit; verranno forniti un numero di certificato e un rapporto di prova.
La verifica è procedurale, non contraddittoria, e richiede sorprendentemente poco tempo quando è integrata nel processo di approvvigionamento.
Un fornitore che resiste a uno qualsiasi di questi passaggi ti sta dicendo qualcosa di utile su come andranno i prossimi due anni di quella relazione.
Se prendi una cosa da questa guida, prendi la sequenza piuttosto che la terminologia. Decidere prima il percorso di fine vita, perché da lì consegue tutto il resto.
Questo percorso evita entrambi i costosi errori di questo mercato: pagare un premio per un’affermazione che nessun flusso di rifiuti rispetterà, e acquistare un prodotto convenzionale dicendo ai clienti che è qualcos’altro. I materiali esistono, esistono gli standard ed esistono i metodi di prova. Ciò che di solito fallisce è la specifica che non ne ha mai nominato nessuno.
+86 18101032584
N. 60-1, Jichuan East Road, parco di salutazione, distretto di Hiiling, città di Taizhou.


Diritto d'autore © Taizhou Huangyan Zeyu New Material Technology Co., Ltd. Tutti i diritti riservati.
 Produttori di materie prime completamente degradabili su misura


 English
 Français
 Español
 Deutsch
 italiano